La higiene de depósitos, tuberías y circuitos constituye uno de los pilares del control microbiológico en una bodega. Durante la elaboración del vino, numerosas superficies entran en contacto directo con mostos, vinos, agua y productos utilizados durante los procesos de limpieza, creando puntos donde pueden permanecer restos orgánicos y desarrollarse microorganismos si los protocolos de higienización no son adecuados.
A diferencia de otras zonas de la instalación, buena parte de estos circuitos no puede inspeccionarse visualmente con facilidad. Una tubería puede parecer limpia desde el exterior mientras conserva residuos o contaminación microbiológica en juntas, válvulas, conexiones y otros puntos difíciles de alcanzar.
Por este motivo, las bodegas utilizan procedimientos de limpieza y desinfección específicamente diseñados para depósitos y circuitos. Entre ellos se encuentran los sistemas CIP (Cleaning in Place), que permiten realizar operaciones de limpieza sin desmontar completamente los equipos.
Sin embargo, disponer de un sistema CIP no garantiza por sí solo una higiene adecuada. La eficacia depende del diseño de la instalación, del procedimiento utilizado, de las características de los residuos que deben eliminarse y del control de variables como el tiempo, la temperatura, la acción mecánica y los productos o tecnologías empleados.
En este artículo analizaremos los principales riesgos microbiológicos asociados a depósitos y circuitos, cómo funciona la limpieza CIP y qué estrategias pueden utilizarse para mejorar la higiene de las instalaciones, incluyendo el papel que tecnologías como el ozono pueden desempeñar dentro de determinados protocolos.
Índice de contenidos
- ¿Por qué es tan importante la higiene de depósitos y circuitos?
- Principales puntos críticos de contaminación
- Biofilms: un problema especialmente difícil de controlar
- ¿Qué es un sistema CIP en una bodega?
- Factores que determinan la eficacia de una limpieza CIP
- Diferencia entre limpieza y desinfección
- Uso del ozono en depósitos y sistemas CIP
- Cómo verificar la eficacia del proceso
- Buenas prácticas de higiene en depósitos y circuitos
- Preguntas frecuentes
- Conclusión
¿Por qué es tan importante la higiene de depósitos y circuitos?
El vino atraviesa numerosas etapas desde la recepción de la uva hasta el embotellado. Durante este recorrido entra en contacto con depósitos, bombas, mangueras, tuberías, válvulas, intercambiadores y otros equipos que forman parte del proceso productivo.
Cada una de estas superficies puede convertirse en un punto potencial de contaminación si no se limpia correctamente.
Los restos de mosto o vino contienen materia orgánica que puede permanecer adherida a determinadas superficies. Si estos residuos no se eliminan adecuadamente, pueden crear condiciones favorables para la supervivencia y proliferación de levaduras, bacterias y otros microorganismos.
El problema adquiere especial importancia cuando existen zonas de difícil acceso donde la acción de la limpieza resulta menos eficaz.
Entre los microorganismos que pueden presentar interés desde el punto de vista enológico se encuentran diferentes levaduras y bacterias capaces de provocar alteraciones en el vino. En determinadas circunstancias también pueden encontrarse microorganismos asociados a problemas como Brettanomyces, cuya persistencia en una instalación puede favorecer episodios recurrentes de contaminación.
Por ello, la higiene de los equipos no debe entenderse únicamente como una cuestión de limpieza visual. Una superficie aparentemente limpia puede seguir presentando contaminación microbiológica.
El riesgo de contaminación cruzada
Uno de los principales problemas asociados a una higiene deficiente es la contaminación cruzada. Un circuito contaminado puede actuar como vía de transferencia de microorganismos entre diferentes depósitos, vinos o fases del proceso productivo.
Por ejemplo, una bomba, una manguera o una conducción utilizada sucesivamente en diferentes operaciones puede convertirse en un punto de dispersión si el procedimiento de limpieza entre usos no resulta eficaz.
Este riesgo explica por qué los programas modernos de higiene consideran el conjunto de la instalación como un sistema interconectado y no únicamente como una suma de equipos independientes.
La limpieza visual no es suficiente
Uno de los conceptos más importantes en higiene industrial consiste en diferenciar entre una superficie que parece limpia y una superficie que presenta unas condiciones microbiológicas adecuadas.
La eliminación de residuos visibles constituye una parte fundamental del proceso, pero no permite confirmar por sí sola la ausencia de microorganismos.
Además, determinados microorganismos pueden adherirse a las superficies y formar estructuras que dificultan su eliminación mediante procedimientos convencionales.
Este fenómeno adquiere especial importancia cuando se desarrollan biofilms, que analizaremos más adelante en este artículo.
Limpiar no significa necesariamente desinfectar
La limpieza tiene como objetivo principal eliminar suciedad, residuos y materia orgánica de las superficies. La desinfección persigue reducir la carga microbiológica hasta los niveles establecidos por el protocolo de higiene. Ambos procesos están relacionados, pero no son equivalentes y deben integrarse correctamente dentro del procedimiento.
Principales puntos críticos de contaminación en una bodega
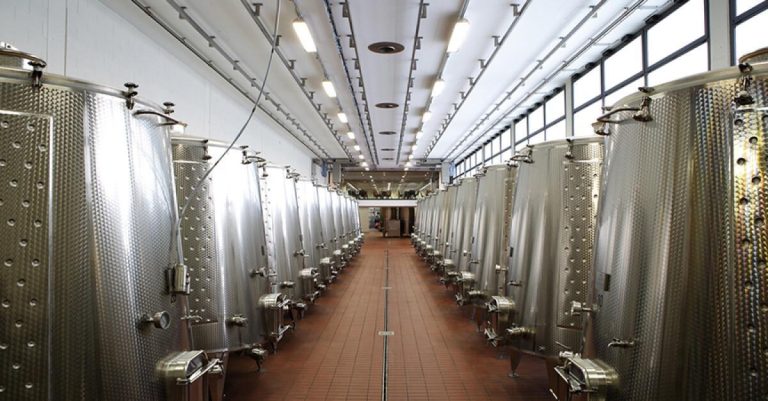
Los depósitos de acero inoxidable presentan superficies relativamente fáciles de limpiar cuando están correctamente diseñados y mantenidos. Sin embargo, una instalación vinícola incluye numerosos componentes donde la geometría, las conexiones o el propio desgaste pueden dificultar las operaciones de higiene.
Entre los puntos que requieren especial atención se encuentran:
- Válvulas y conexiones.
- Juntas y elementos de estanqueidad.
- Mangueras.
- Tuberías y codos.
- Bombas.
- Intercambiadores de calor.
- Filtros.
- Grifos y puntos de toma de muestras.
- Zonas de drenaje.
- Elementos con superficies deterioradas o de difícil acceso.
También deben vigilarse los denominados puntos muertos o zonas donde el líquido de limpieza no circula con la velocidad, turbulencia o renovación necesarias para ejercer una acción adecuada.
Una instalación diseñada para facilitar el drenaje, minimizar zonas de retención y permitir una correcta circulación de los fluidos simplifica considerablemente las operaciones de limpieza.
Juntas, válvulas y conexiones
Estos componentes merecen una atención especial porque pueden acumular pequeñas cantidades de producto y presentar superficies menos accesibles que las paredes interiores de un depósito.
El envejecimiento de juntas y elastómeros también puede generar irregularidades superficiales que dificulten la limpieza y favorezcan la retención de residuos.
Mangueras y conducciones
Las mangueras utilizadas para trasiegos deben incorporarse al programa de higiene con la misma rigurosidad que los depósitos. Su interior no puede evaluarse fácilmente mediante una simple inspección visual y un almacenamiento inadecuado puede favorecer nuevas contaminaciones después de la limpieza.
Las conducciones fijas presentan un problema similar cuando existen tramos con circulación insuficiente o zonas donde permanece líquido después del vaciado.
Bombas y equipos auxiliares
Las bombas, filtros, intercambiadores y otros equipos utilizados durante la elaboración también pueden convertirse en puntos críticos. Su diseño, frecuencia de utilización y posibilidad de desmontaje deben tenerse en cuenta al establecer los procedimientos de higiene.
Por este motivo, un programa eficaz no debería centrarse exclusivamente en limpiar los grandes depósitos. Debe analizar todo el recorrido realizado por el vino y todos los elementos con los que entra en contacto.
La higiene debe analizar el circuito completo
Un depósito perfectamente higienizado puede volver a contaminarse si el vino atraviesa posteriormente una bomba, manguera, válvula o conducción donde permanecen microorganismos. El control microbiológico debe contemplar el proceso completo y no únicamente los elementos más visibles de la instalación.
Esta visión global resulta especialmente importante cuando los microorganismos consiguen adherirse a las superficies y desarrollar comunidades estructuradas. Es entonces cuando aparece uno de los problemas más persistentes de la higiene industrial: la formación de biofilms.
¿Necesita revisar el protocolo de saneamiento de su bodega?
Analizamos las necesidades de la instalación para definir un tratamiento adaptado a barricas, equipos y puntos críticos, integrado dentro de su estrategia de prevención microbiológica.
Biofilms: un problema especialmente difícil de controlar
Uno de los principales desafíos de la higiene en instalaciones alimentarias es la capacidad de determinados microorganismos para adherirse a las superficies y desarrollar estructuras conocidas como biofilms o biopelículas.
Un biofilm no debe entenderse simplemente como una acumulación de microorganismos. Se trata de una comunidad microbiana adherida a una superficie y asociada a una matriz de sustancias extracelulares que puede proporcionar cierta protección frente a las condiciones ambientales y dificultar su eliminación.
En una bodega, su aparición puede verse favorecida cuando coinciden varios factores:
- Presencia de residuos orgánicos.
- Humedad persistente.
- Superficies de difícil acceso.
- Deficiencias de drenaje.
- Zonas con circulación insuficiente durante la limpieza.
- Juntas o materiales deteriorados.
- Procedimientos de limpieza inadecuados o insuficientes.
Por este motivo, la prevención de biofilms comienza con una correcta eliminación de la materia orgánica y con un diseño higiénico de las instalaciones que facilite la limpieza y el drenaje.
¿Dónde pueden desarrollarse biofilms?
Las superficies aparentemente lisas no están completamente libres de irregularidades. Pequeños defectos, uniones, juntas o zonas deterioradas pueden facilitar la adhesión inicial de microorganismos.
Dentro de una instalación vinícola conviene prestar especial atención a:
- Juntas y conexiones.
- Válvulas.
- Codos y derivaciones.
- Bombas y elementos internos.
- Mangueras.
- Filtros.
- Intercambiadores.
- Desagües y zonas húmedas.
- Superficies deterioradas o con un acabado deficiente.
También resultan especialmente relevantes aquellas zonas donde el fluido de limpieza no alcanza las condiciones previstas de circulación o donde pueden quedar restos de líquido después del vaciado.
¿Por qué son más difíciles de eliminar?
Cuando los microorganismos se encuentran adheridos y organizados dentro de una biopelícula, su comportamiento puede ser diferente al de las células presentes libremente en un líquido.
La matriz del biofilm, la presencia de materia orgánica y las características de la superficie pueden dificultar el contacto efectivo de los agentes utilizados durante la higienización.
Por esta razón, aplicar únicamente un desinfectante sobre una superficie que conserva suciedad o una biopelícula establecida puede proporcionar resultados insuficientes.
La eliminación física y química de los residuos constituye normalmente una fase esencial antes de aplicar la etapa de desinfección.
Primero limpiar, después desinfectar
La presencia de materia orgánica puede reducir la eficacia de determinados tratamientos de desinfección. Por ello, un protocolo de higiene debe asegurar primero una limpieza adecuada de las superficies y posteriormente aplicar, cuando corresponda, la etapa destinada al control microbiológico.
Biofilms y contaminaciones recurrentes
Una de las señales que puede justificar la revisión de un circuito es la aparición repetida de problemas microbiológicos después de haber realizado procedimientos de limpieza.
Esto no significa necesariamente que exista un biofilm, ya que pueden intervenir numerosas causas. Sin embargo, ante contaminaciones recurrentes conviene revisar los puntos críticos de la instalación, la eficacia del procedimiento y las condiciones reales alcanzadas durante cada fase de limpieza.
En determinados casos puede ser necesario complementar la inspección con técnicas de muestreo y control microbiológico para localizar posibles reservorios de contaminación.
Debido a su importancia, los biofilms merecen un análisis específico. En O3Brett dedicaremos un contenido independiente a explicar cómo se forman, qué zonas presentan mayor riesgo y qué estrategias pueden utilizarse para prevenirlos y controlarlos.
¿Qué es un sistema CIP en una bodega?
Las siglas CIP proceden del término inglés Cleaning in Place, que puede traducirse como limpieza in situ. El concepto engloba procedimientos que permiten limpiar el interior de depósitos, tuberías y otros equipos haciendo circular soluciones de limpieza a través de la propia instalación, sin necesidad de desmontar completamente todos sus componentes.
Los sistemas CIP son habituales en numerosas industrias alimentarias porque permiten establecer procesos de limpieza repetibles y controlar diferentes parámetros durante cada ciclo.
En una bodega pueden utilizarse para intervenir sobre determinados elementos como:
- Depósitos.
- Tuberías.
- Conducciones de trasiego.
- Bombas integradas en el circuito.
- Intercambiadores.
- Equipos conectados a líneas de proceso.
La configuración concreta dependerá del diseño de cada bodega y del nivel de automatización de sus instalaciones.
¿Cómo funciona un proceso CIP?
Un ciclo CIP puede incluir diferentes etapas en función de la instalación, de los residuos que deben eliminarse y del protocolo definido. Por ello, no existe una secuencia universal aplicable a todos los procesos.
De forma general, pueden encontrarse fases como:
- Preenjuague: eliminación inicial de restos de producto y residuos fácilmente arrastrables.
- Limpieza: circulación de la solución seleccionada para eliminar la suciedad adherida y la materia orgánica.
- Enjuague: eliminación de los restos de la solución utilizada durante la limpieza.
- Desinfección o sanitización: aplicación del procedimiento definido para reducir la carga microbiológica.
- Enjuague final, cuando proceda: dependerá del producto o tecnología utilizados y de las características del protocolo.
Estas fases pueden variar considerablemente. Determinados procesos incorporan ciclos adicionales, recuperación de soluciones, control de temperatura, automatización o tecnologías específicas de desinfección.
Las cuatro variables fundamentales de la limpieza
La eficacia de un proceso de limpieza depende de la combinación de varios factores. Tradicionalmente, estos factores se representan mediante el denominado círculo de Sinner.
- Acción química: características y concentración de los productos utilizados.
- Acción mecánica: circulación, turbulencia, presión o impacto físico del fluido sobre las superficies.
- Temperatura: puede modificar la eficacia del proceso y el comportamiento de determinados residuos y productos.
- Tiempo: duración durante la cual actúan las condiciones establecidas.
Estas variables están relacionadas entre sí. Modificar una de ellas puede obligar a ajustar las restantes para mantener la eficacia del procedimiento.
Por ejemplo, reducir el tiempo de contacto no puede compensarse simplemente aumentando de manera arbitraria la concentración de un producto. Cualquier modificación debe responder a un procedimiento previamente definido y validado.
Un sistema CIP no limpia correctamente por el simple hecho de ser automático
La automatización permite repetir ciclos y controlar parámetros con mayor consistencia, pero la eficacia depende de que el sistema esté correctamente diseñado. Si existen zonas muertas, caudales insuficientes, temperaturas inadecuadas o una selección incorrecta del procedimiento, el resultado puede ser deficiente aunque el ciclo se ejecute automáticamente.
La importancia de la acción mecánica
En ocasiones se presta mucha atención al producto utilizado y poca a la forma en que este entra en contacto con las superficies.
En un circuito CIP, el movimiento del fluido contribuye a desprender los residuos y permite que la solución alcance las superficies que deben limpiarse. Por ello, el caudal, la velocidad de circulación, la turbulencia y el diseño hidráulico pueden resultar determinantes.
En los depósitos también debe garantizarse que el sistema utilizado permita alcanzar adecuadamente paredes, techo y otras zonas interiores.
Diseño higiénico de la instalación
La eficacia del CIP comienza en el propio diseño de los equipos. Una instalación concebida para facilitar la limpieza debería minimizar zonas de retención, permitir un drenaje adecuado y evitar geometrías que dificulten la circulación de los fluidos.
También resulta importante que juntas, válvulas y conexiones sean accesibles para las operaciones de mantenimiento y sustitución cuando sea necesario.
Cuando aparecen problemas microbiológicos recurrentes, por tanto, no siempre debe buscarse la solución aumentando la intensidad del tratamiento. En ocasiones el origen se encuentra en un problema de diseño, mantenimiento o circulación dentro del propio circuito.
CIP no significa necesariamente desinfección
Otro aspecto importante es evitar utilizar los términos CIP, limpieza y desinfección como si fueran equivalentes.
Un sistema CIP describe principalmente una metodología para realizar la limpieza de equipos y circuitos sin desmontarlos completamente. El ciclo puede incorporar una fase específica de desinfección, pero su existencia y características dependerán del protocolo establecido.
Esta diferencia es fundamental para evaluar correctamente un programa de higiene: eliminar los residuos y controlar los microorganismos son objetivos relacionados, pero no idénticos.
En el siguiente bloque analizaremos precisamente esta diferencia y los principales factores que determinan la eficacia de un proceso de limpieza y desinfección antes de estudiar dónde puede integrarse el ozono dentro de estos protocolos.
Factores que determinan la eficacia de una limpieza CIP
La eficacia de un sistema CIP no depende de un único parámetro. Para conseguir una limpieza consistente es necesario que las diferentes variables del proceso trabajen de forma coordinada y que el circuito haya sido diseñado para permitir que las condiciones establecidas alcancen todas las superficies que deben tratarse.
Por este motivo, cuando aparecen problemas recurrentes de higiene no siempre resulta adecuado aumentar simplemente la concentración de un producto o prolongar el ciclo. Antes conviene analizar qué está ocurriendo realmente dentro de la instalación.
1. Naturaleza de los residuos
El primer aspecto que debe considerarse es el tipo de suciedad que se pretende eliminar. Los residuos presentes después de una operación de vinificación pueden presentar características diferentes y requerir estrategias de limpieza específicas.
Entre ellos pueden encontrarse:
- Restos de mosto o vino.
- Materia orgánica.
- Precipitados y depósitos minerales.
- Tartratos.
- Restos adheridos a juntas y conexiones.
- Depósitos acumulados en zonas de circulación insuficiente.
La selección del procedimiento debe responder, por tanto, a la naturaleza del residuo y a las características de las superficies sobre las que se encuentra.
2. Concentración de los productos utilizados
Cuando el protocolo utiliza productos químicos de limpieza o desinfección, su concentración debe ajustarse a las condiciones definidas para la aplicación.
Una concentración insuficiente puede reducir la eficacia del proceso, mientras que utilizar cantidades superiores a las necesarias no implica necesariamente obtener mejores resultados y puede aumentar el consumo, las necesidades de enjuague o la incompatibilidad con determinados materiales.
La dosificación debe realizarse de manera controlada y conforme al procedimiento establecido para cada producto y aplicación.
3. Tiempo de contacto
Los agentes utilizados durante la limpieza necesitan actuar durante un determinado periodo para conseguir el efecto previsto.
Reducir excesivamente el tiempo puede impedir que el proceso alcance el resultado esperado. Sin embargo, prolongarlo de manera arbitraria tampoco garantiza una mejora proporcional.
El objetivo consiste en establecer un equilibrio adecuado entre eficacia, productividad, consumo de recursos y protección de los equipos.
4. Temperatura
La temperatura puede modificar considerablemente el comportamiento de determinadas soluciones de limpieza y facilitar la eliminación de algunos residuos.
No obstante, aumentar la temperatura no siempre resulta beneficioso. Los productos utilizados, los materiales de la instalación y la naturaleza de la suciedad deben tenerse en cuenta para establecer el rango adecuado.
Además, trabajar a temperaturas superiores a las necesarias incrementa el consumo energético del proceso.
5. Acción mecánica y circulación
En los sistemas CIP, la acción mecánica procede principalmente del movimiento del fluido a través de las conducciones y del impacto o circulación de las soluciones sobre las superficies.
Si el caudal resulta insuficiente o existen zonas donde la circulación es deficiente, el producto de limpieza puede no ejercer la acción prevista aunque su concentración y temperatura sean correctas.
Por esta razón, el diseño hidráulico del circuito resulta tan importante como la selección del producto utilizado.
6. Calidad del agua
El agua desempeña un papel fundamental en prácticamente todas las fases de un proceso CIP. Se utiliza para enjuagar, preparar soluciones y transportar los productos a través de la instalación.
Sus características pueden influir en el comportamiento de determinados productos y favorecer, en algunas circunstancias, la formación de depósitos minerales.
Por ello, la calidad del agua utilizada debe contemplarse dentro del diseño global del programa de limpieza.
7. Estado de las superficies
Las superficies lisas, correctamente mantenidas y diseñadas para facilitar el drenaje presentan mejores condiciones para su higienización que aquellas deterioradas o con irregularidades.
Juntas envejecidas, arañazos, depósitos persistentes, conexiones defectuosas o elementos dañados pueden generar puntos donde la eliminación de residuos resulte más difícil.
Cuando un problema de higiene se repite siempre en la misma zona, conviene analizar también el estado físico del equipo y no únicamente modificar el procedimiento de limpieza.
No todos los problemas se solucionan aumentando el tratamiento
Si una zona no recibe suficiente circulación, existe un punto muerto o una junta está deteriorada, aumentar la concentración del producto o prolongar el ciclo puede no resolver el origen del problema. La higiene eficaz requiere combinar un buen procedimiento con un correcto diseño y mantenimiento de la instalación.
Diferencia entre limpieza y desinfección
Aunque en el lenguaje cotidiano ambos conceptos suelen utilizarse conjuntamente, desde el punto de vista de la higiene industrial conviene distinguir claramente entre limpieza y desinfección.
¿Qué es la limpieza?
La limpieza tiene como objetivo eliminar residuos, suciedad y materia orgánica presentes sobre las superficies.
Esta etapa resulta esencial porque la materia orgánica puede proteger a los microorganismos, dificultar el contacto con las superficies y reducir la eficacia de determinados agentes utilizados posteriormente.
Por tanto, una buena desinfección comienza normalmente con una buena limpieza.
¿Qué es la desinfección?
La desinfección tiene como objetivo reducir la carga de microorganismos presentes hasta los niveles establecidos por el programa de higiene.
Puede realizarse mediante diferentes procedimientos en función de las características de la instalación y del objetivo perseguido. La elección debe considerar aspectos como los microorganismos que se pretende controlar, las superficies, la materia orgánica residual, el tiempo de contacto y la compatibilidad con los materiales.
Limpiar y desinfectar son etapas complementarias
Una estrategia eficaz puede representarse de forma sencilla mediante la siguiente secuencia:
Eliminar residuos → limpiar → enjuagar cuando corresponda → desinfectar → verificar.
La secuencia concreta puede variar según el sistema utilizado, pero resulta importante comprender que la desinfección no debería emplearse como sustituto de una limpieza deficiente.
Este principio resulta especialmente relevante cuando existen biofilms o acumulaciones de materia orgánica, ya que pueden dificultar que el agente desinfectante alcance eficazmente los microorganismos.
¿Y qué significa sanitización?
El término sanitización se utiliza con frecuencia en el ámbito industrial para describir procedimientos destinados a reducir la contaminación microbiológica hasta niveles considerados adecuados para el proceso.
Dependiendo del contexto técnico o normativo pueden encontrarse diferencias terminológicas entre limpieza, desinfección, higienización y sanitización. Por ello, en un programa profesional resulta más importante definir claramente qué objetivo microbiológico se pretende alcanzar y cómo se comprobará que discutir únicamente la denominación utilizada.
La pregunta clave no es solo “¿con qué limpiamos?”
Un programa de higiene debería responder también a otras preguntas: ¿qué residuos debemos eliminar?, ¿qué microorganismos queremos controlar?, ¿qué superficies presentan mayor riesgo?, ¿qué parámetros debemos mantener? y, especialmente, ¿cómo comprobaremos que el procedimiento ha funcionado?
La importancia de verificar el resultado
Un ciclo completado correctamente desde el punto de vista operativo no garantiza por sí solo que se haya alcanzado el objetivo higiénico previsto.
Registrar que una bomba ha funcionado durante un determinado tiempo o que una solución ha circulado a una temperatura concreta permite comprobar que el proceso se ha ejecutado según unos parámetros, pero la eficacia del programa debe evaluarse también mediante criterios adecuados de verificación.
Dependiendo del nivel de control requerido y de las características de la instalación, pueden utilizarse diferentes herramientas:
- Inspección visual de las superficies accesibles.
- Control de los parámetros registrados durante el ciclo.
- Comprobación de concentración de las soluciones cuando proceda.
- Mediciones de conductividad, temperatura u otros parámetros de proceso.
- Muestreos microbiológicos.
- Controles sobre superficies.
- Otros métodos rápidos de verificación de higiene cuando sean adecuados para la aplicación.
La combinación de distintos métodos permite obtener una visión más completa del estado higiénico de la instalación.
Validación y verificación no son exactamente lo mismo
También conviene diferenciar dos conceptos importantes.
Validar un procedimiento significa disponer de evidencias de que el proceso diseñado es capaz de alcanzar el objetivo previsto cuando se ejecuta bajo las condiciones establecidas.
Verificar consiste en comprobar posteriormente que el procedimiento se está ejecutando correctamente y continúa proporcionando los resultados esperados.
Esta distinción permite pasar de una estrategia basada simplemente en “realizar una limpieza” a un sistema de higiene basado en procedimientos controlados y resultados comprobables.
Cuando aparecen contaminaciones recurrentes
Si los controles detectan repetidamente un problema microbiológico después de la limpieza, la respuesta no debería limitarse automáticamente a aumentar la intensidad del tratamiento.
Conviene revisar de forma sistemática:
- Los puntos donde aparece la contaminación.
- El diseño del circuito.
- Los caudales y condiciones de circulación.
- El estado de juntas, válvulas y conexiones.
- La existencia de zonas muertas.
- Los parámetros reales alcanzados durante el ciclo.
- La posibilidad de formación de biofilms.
- Los procedimientos utilizados entre diferentes lotes o procesos.
Este análisis ayuda a localizar la causa del problema y permite adoptar medidas correctivas específicas en lugar de incrementar indiscriminadamente el uso de productos, agua, temperatura o tiempo.
Hacia procesos de higiene más eficientes
La optimización de los programas CIP busca alcanzar los objetivos higiénicos utilizando de manera eficiente los recursos disponibles. Esto implica encontrar un equilibrio entre seguridad microbiológica, consumo de agua, energía, productos de limpieza, tiempo de proceso y mantenimiento de los equipos.
Esta necesidad de optimización ha favorecido el estudio y la incorporación de diferentes tecnologías capaces de complementar los procedimientos tradicionales.
Una de ellas es el ozono, especialmente cuando se genera in situ y se utiliza en agua dentro de protocolos específicamente diseñados para determinadas aplicaciones.
Sin embargo, su incorporación debe partir del mismo principio que hemos aplicado durante todo este artículo: el ozono no sustituye automáticamente a una correcta limpieza ni resuelve por sí solo los problemas de diseño de una instalación.
En el siguiente capítulo analizaremos dónde puede integrarse el ozono en la higienización de depósitos y circuitos, qué ventajas puede aportar y qué aspectos deben tenerse en cuenta para utilizarlo correctamente.
Uso del ozono en depósitos y sistemas CIP en bodegas
El ozono puede incorporarse a determinados protocolos de higiene de depósitos, conducciones y equipos de proceso como una herramienta destinada al control microbiológico. En este tipo de aplicaciones resulta especialmente interesante su utilización disuelto en agua, generando agua ozonizada que puede circular por las superficies y circuitos que se pretende tratar.
Su elevada capacidad oxidante permite actuar sobre diferentes microorganismos y, al generarse normalmente in situ, evita la necesidad de almacenar grandes cantidades del agente activo.
Sin embargo, para aprovechar correctamente estas características es necesario integrar el ozono dentro de un protocolo previamente diseñado. Como hemos visto en los capítulos anteriores, la eficacia de cualquier proceso de higiene depende también de la eliminación de materia orgánica, la circulación del fluido, el tiempo de contacto, las características de las superficies y el diseño de la instalación.
Ozono disuelto en agua y ozono gaseoso: aplicaciones diferentes
Cuando se habla de ozono en una bodega conviene diferenciar dos formas principales de aplicación.
El ozono gaseoso puede utilizarse en determinados tratamientos ambientales o aplicaciones específicas donde el gas entra en contacto con el espacio o elemento que se pretende tratar.
El ozono disuelto en agua, por su parte, permite utilizar agua ozonizada en determinadas operaciones de higienización de superficies, depósitos, conducciones y otros equipos.
Aunque ambas aplicaciones utilizan la misma molécula, el diseño del tratamiento, las concentraciones, los sistemas de generación y transferencia, la monitorización y las medidas de seguridad pueden ser diferentes.
Por ello, no deben considerarse procedimientos intercambiables.
¿Cómo se genera el agua ozonizada?
En una instalación profesional, el ozono se produce normalmente en el propio lugar de utilización mediante un generador. Posteriormente se introduce en el agua mediante un sistema de transferencia diseñado para favorecer su disolución.
El resultado es agua que contiene una determinada concentración de ozono disuelto y que puede utilizarse dentro del protocolo establecido.
La concentración realmente disponible en el agua no depende únicamente de la capacidad nominal del generador. También intervienen factores como:
- Características del sistema de transferencia.
- Caudal de agua.
- Temperatura.
- Calidad del agua.
- Tiempo de contacto.
- Demanda oxidante existente.
- Diseño hidráulico de la instalación.
Por esta razón, conocer simplemente cuántos gramos de ozono produce un equipo por hora no permite determinar por sí solo las condiciones reales existentes en el punto de aplicación.
Generar ozono no es lo mismo que disponer de ozono disuelto
La producción nominal del generador, la cantidad transferida al agua y la concentración disponible en el punto de utilización son conceptos diferentes. El diseño del sistema debe considerar todo el proceso desde la generación hasta el lugar donde se realiza el tratamiento.
Aplicación en depósitos de acero inoxidable
El agua ozonizada puede utilizarse dentro de determinados protocolos para la higienización de depósitos una vez realizada la fase de limpieza necesaria.
Para que el tratamiento alcance correctamente las superficies interiores debe existir un sistema de distribución adecuado. En función del diseño del depósito pueden utilizarse dispositivos que permitan proyectar o distribuir el líquido sobre paredes, techo y otras zonas internas.
La eficacia dependerá de que el agua alcance las superficies que se pretende tratar y mantenga las condiciones establecidas durante el tiempo definido por el protocolo.
Válvulas, juntas, conexiones y otros elementos asociados al depósito deben considerarse igualmente dentro del programa de higiene.
Aplicación en tuberías y circuitos
Otra posibilidad consiste en hacer circular agua ozonizada a través de determinadas conducciones y equipos integrados en el circuito.
En estas aplicaciones resulta fundamental controlar la hidráulica del sistema. El fluido debe recorrer adecuadamente los tramos previstos y evitar que existan zonas donde la circulación resulte insuficiente.
También debe considerarse que el ozono puede consumirse al reaccionar con materia orgánica y otras sustancias presentes en el agua o en las superficies.
Por este motivo, una concentración medida en el punto de generación no tiene por qué ser idéntica a la existente al final de un circuito.
¿Puede integrarse el ozono en un sistema CIP?
Sí, el ozono puede formar parte de determinados programas CIP, especialmente como tecnología de higienización después de haber realizado las fases necesarias para eliminar los residuos y la materia orgánica.
La configuración concreta dependerá del proceso existente y de los objetivos establecidos. En determinadas instalaciones puede incorporarse como una etapa específica dentro del ciclo, mientras que en otras puede utilizarse mediante circuitos o procedimientos independientes.
En cualquier caso, su integración debe analizar aspectos como:
- Concentración de ozono disuelto disponible.
- Caudal y circulación.
- Tiempo de contacto.
- Temperatura del agua.
- Calidad del agua.
- Demanda oxidante del circuito.
- Compatibilidad de materiales.
- Eliminación o gestión del ozono residual.
- Monitorización del proceso.
- Seguridad de los trabajadores.
Posible reducción del uso de determinados productos químicos
Una de las razones por las que el ozono resulta interesante para la industria alimentaria es la posibilidad de incorporarlo a estrategias destinadas a optimizar el uso de determinados productos químicos de desinfección.
Al generarse en el propio lugar de utilización y descomponerse posteriormente, puede reducir determinadas necesidades asociadas al almacenamiento y manipulación del agente activo.
Sin embargo, esto no significa que la incorporación del ozono permita eliminar automáticamente todos los productos utilizados en un programa CIP.
La fase de limpieza debe seguir siendo capaz de retirar materia orgánica, tartratos, depósitos minerales y otros residuos que puedan requerir procedimientos específicos.
Por tanto, cualquier reducción o modificación de productos debe realizarse después de estudiar y validar el nuevo procedimiento.
Ozono y consumo de agua
La optimización de los procesos de higiene también puede tener implicaciones sobre el consumo de agua, especialmente cuando el diseño permite modificar determinadas fases o necesidades de enjuague.
No obstante, el ahorro potencial dependerá del protocolo anterior, de la nueva configuración y de las necesidades reales de cada instalación.
Por esta razón, no resulta adecuado establecer porcentajes genéricos de reducción de agua aplicables a cualquier bodega. La comparación debe realizarse sobre datos reales del proceso antes y después de la modificación.
Temperatura y eficiencia energética
Determinados procesos tradicionales de higiene utilizan agua caliente o vapor. En algunas aplicaciones, el uso de agua ozonizada puede permitir desarrollar determinadas etapas a temperaturas inferiores.
Esto puede resultar interesante desde el punto de vista energético, pero nuevamente debe evaluarse dentro del proceso completo.
El objetivo no consiste simplemente en sustituir temperatura por ozono, sino en comprobar que el nuevo protocolo mantiene los resultados higiénicos establecidos.
¿Puede el ozono eliminar un biofilm?
Esta pregunta requiere una respuesta especialmente cuidadosa.
El ozono presenta capacidad oxidante y puede contribuir al control microbiológico, pero un biofilm establecido constituye una estructura compleja donde los microorganismos se encuentran asociados a una matriz y a residuos presentes sobre la superficie.
Por ello, el ozono no debería utilizarse como sustituto de una correcta eliminación de la suciedad y de los depósitos adheridos.
Cuando existe sospecha de biofilm, el procedimiento debe analizar primero las causas que han permitido su desarrollo y establecer una estrategia destinada a eliminar los residuos y la estructura adherida antes de confiar exclusivamente en una fase de desinfección.
Esta es precisamente una de las razones por las que dedicaremos un artículo específico a los biofilms en bodegas y a las estrategias disponibles para su prevención y control.
El ozono no corrige un problema de diseño
Una zona muerta, una válvula mal diseñada, una junta deteriorada o un tramo con circulación insuficiente seguirán siendo puntos críticos aunque se aumente la cantidad de ozono. Antes de intensificar un tratamiento debe comprobarse que el circuito permite realizar correctamente las operaciones de limpieza e higienización.
Compatibilidad de materiales
El carácter oxidante del ozono hace necesario evaluar la compatibilidad de los materiales presentes en la instalación, especialmente cuando la exposición es repetida.
El acero inoxidable utilizado habitualmente en equipos vinícolas presenta características adecuadas para numerosos procesos de higiene, pero una instalación incluye también otros materiales que deben considerarse.
Entre ellos se encuentran:
- Juntas.
- Elastómeros.
- Mangueras.
- Membranas.
- Plásticos.
- Sellos mecánicos.
- Componentes de bombas y válvulas.
La resistencia puede variar según el material concreto, la formulación, la concentración de ozono, la temperatura y el tiempo de exposición.
Por ello, antes de modificar un protocolo conviene comprobar las especificaciones de los componentes y las recomendaciones de sus fabricantes.
Control y monitorización del agua ozonizada
Al igual que ocurre con los tratamientos ambientales, una aplicación profesional debe disponer de criterios que permitan controlar el proceso.
Dependiendo del diseño, pueden monitorizarse diferentes parámetros relacionados con la generación y el tratamiento.
Entre ellos pueden encontrarse:
- Producción del generador.
- Concentración de ozono disuelto.
- Caudal.
- Temperatura.
- Tiempo de circulación.
- Parámetros relacionados con el proceso de transferencia.
- Valores en diferentes puntos del circuito cuando resulte necesario.
En determinadas instalaciones también pueden utilizarse parámetros indirectos de control, siempre que hayan sido correctamente relacionados con el funcionamiento y los objetivos del proceso.
La monitorización permite detectar desviaciones y aporta información para comprobar que cada ciclo se desarrolla dentro de las condiciones definidas.
Cómo verificar la eficacia de un tratamiento con ozono
La incorporación del ozono a un programa de higiene debe ir acompañada de un procedimiento que permita demostrar que el tratamiento consigue los resultados esperados.
Durante la fase inicial puede ser necesario realizar una validación que relacione los parámetros del proceso con el resultado higiénico obtenido.
Posteriormente, el funcionamiento habitual puede controlarse mediante la combinación de registros del proceso y verificaciones periódicas.
Dependiendo de la aplicación, pueden utilizarse:
- Registros de concentración.
- Tiempo de tratamiento.
- Caudal y temperatura.
- Controles microbiológicos.
- Muestreos de superficies.
- Inspecciones de los puntos críticos.
- Otros métodos de verificación definidos dentro del programa de higiene.
Esta información permite confirmar que la incorporación del ozono no se basa únicamente en la capacidad teórica de la tecnología, sino en resultados comprobables dentro de la instalación real.
La eficacia debe demostrarse en el proceso real
Un protocolo correctamente diseñado debe relacionar las condiciones de aplicación con un resultado verificable. El objetivo no es simplemente demostrar que se ha generado ozono, sino comprobar que el procedimiento alcanza el nivel de higiene establecido para la instalación.
Integrar el ozono dentro de una estrategia global de higiene
La principal ventaja de una tecnología de higienización no reside únicamente en sus características individuales, sino en su capacidad para integrarse correctamente dentro del proceso productivo.
En una bodega, el ozono puede complementar las operaciones de limpieza y formar parte de estrategias destinadas a mejorar el control microbiológico, optimizar determinados consumos y reducir la dependencia de algunos productos químicos.
Pero su incorporación debe mantener los principios fundamentales que hemos desarrollado durante todo este artículo:
- Eliminar correctamente los residuos.
- Evitar zonas muertas y problemas de diseño.
- Controlar las variables del proceso.
- Comprobar la compatibilidad de los materiales.
- Monitorizar las condiciones de aplicación.
- Verificar los resultados.
- Mantener procedimientos adecuados de seguridad.
Para conocer otras aplicaciones de esta tecnología en el sector vitivinícola, puedes consultar nuestra guía completa sobre el uso del ozono en bodegas.
Además, cuando el tratamiento implique aplicaciones gaseosas o exista posibilidad de exposición ambiental, deben establecerse medidas específicas de prevención. En nuestra guía sobre seguridad en el uso del ozono en bodegas explicamos los principales criterios de control, monitorización y acceso.
Una vez definido el procedimiento técnico, el último paso consiste en convertirlo en una rutina de trabajo reproducible. Para ello resulta especialmente útil establecer un conjunto de buenas prácticas para depósitos, tuberías y sistemas CIP, que veremos en el siguiente bloque.
Buenas prácticas para la limpieza y desinfección de depósitos y sistemas CIP
Un programa eficaz de higiene debe transformar los principios técnicos analizados anteriormente en procedimientos de trabajo claros, reproducibles y verificables.
Aunque cada bodega presenta instalaciones, equipos y procesos diferentes, existen una serie de buenas prácticas que pueden utilizarse como punto de partida para revisar la higiene de depósitos, conducciones y circuitos.
1. Identificar todos los elementos que entran en contacto con el producto
El programa de higiene no debería limitarse a los depósitos. Es necesario considerar el recorrido completo realizado por mostos y vinos.
Esto incluye tuberías, mangueras, bombas, válvulas, juntas, filtros, intercambiadores, puntos de muestreo y cualquier otro elemento que pueda actuar como reservorio o vía de contaminación.
2. Localizar los puntos críticos de la instalación
Conviene identificar las zonas donde la limpieza puede resultar más difícil:
- Puntos muertos.
- Derivaciones con poca circulación.
- Juntas y conexiones.
- Zonas con drenaje insuficiente.
- Componentes deteriorados.
- Tramos donde puedan permanecer restos de producto.
Cuando se producen contaminaciones recurrentes, estos puntos deberían encontrarse entre los primeros elementos que se revisen.
3. Definir procedimientos específicos
Los protocolos deberían establecer claramente las diferentes fases del proceso y los parámetros que deben controlarse.
Según la aplicación, pueden definirse aspectos como:
- Secuencia de las operaciones.
- Productos o tecnologías utilizadas.
- Concentraciones.
- Temperaturas.
- Caudales.
- Tiempos de contacto.
- Necesidades de enjuague.
- Condiciones de finalización del ciclo.
De esta forma se reduce la variabilidad entre diferentes operaciones y operadores.
4. No utilizar la desinfección para compensar una limpieza insuficiente
Los residuos y la materia orgánica deben eliminarse adecuadamente antes de confiar en la etapa destinada al control microbiológico.
Este principio resulta especialmente importante cuando existe riesgo de formación de biofilms.
5. Controlar los parámetros reales del proceso
Siempre que sea posible, los parámetros críticos deberían medirse o registrarse en lugar de presuponerse.
En un sistema CIP pueden resultar relevantes variables como temperatura, tiempo, concentración, conductividad, caudal o velocidad de circulación.
Cuando se utiliza agua ozonizada, también puede resultar necesario controlar la concentración disponible en los puntos relevantes del circuito.
6. Mantener juntas, válvulas y componentes en buen estado
La higiene también depende del mantenimiento preventivo.
Una junta deteriorada o un componente con superficies dañadas puede convertirse en un punto de retención difícil de solucionar modificando únicamente el procedimiento de limpieza.
7. Verificar periódicamente la eficacia
La inspección visual resulta necesaria, pero puede complementarse con controles adicionales cuando el análisis de riesgos o el programa de calidad así lo determine.
La verificación permite detectar tendencias, localizar puntos problemáticos y comprobar que el protocolo continúa proporcionando los resultados previstos.
8. Investigar las contaminaciones recurrentes
Cuando un problema microbiológico reaparece después de sucesivos ciclos de limpieza, conviene buscar su origen antes de incrementar indiscriminadamente la intensidad del tratamiento.
Puede existir un problema relacionado con el diseño del circuito, una zona de retención, un componente deteriorado, una secuencia inadecuada o un reservorio microbiológico que no está siendo correctamente tratado.
9. Revisar los protocolos cuando cambian los procesos
La incorporación de nuevos depósitos, bombas, conducciones, productos de limpieza o tecnologías de higienización puede modificar las condiciones del proceso.
Los procedimientos deberían revisarse cuando se produzcan cambios relevantes en la instalación.
10. Documentar las operaciones
Registrar las condiciones de cada ciclo facilita la trazabilidad y permite comparar resultados cuando aparece una incidencia.
La información acumulada también puede utilizarse para detectar desviaciones y optimizar progresivamente los programas de higiene.
Checklist básico para revisar un sistema CIP
- ¿Están identificados todos los equipos y circuitos que deben limpiarse?
- ¿Se conocen los principales puntos críticos?
- ¿El circuito permite un drenaje adecuado?
- ¿Se eliminan correctamente los residuos antes de la desinfección?
- ¿Están definidos tiempo, temperatura, concentración y circulación?
- ¿Se comprueba el estado de juntas y válvulas?
- ¿Los parámetros críticos se miden o registran?
- ¿Existe un procedimiento de verificación?
- ¿Se investigan las contaminaciones recurrentes?
- ¿Se documentan los resultados y las incidencias?
Preguntas frecuentes sobre la limpieza de depósitos y sistemas CIP en bodegas
¿Qué significa CIP en una bodega?
CIP procede de Cleaning in Place y hace referencia a procedimientos que permiten limpiar depósitos, tuberías y otros equipos haciendo circular las soluciones a través de la propia instalación sin desmontar completamente todos sus componentes.
¿Un sistema CIP también desinfecta?
No necesariamente. CIP describe una metodología de limpieza in situ. El procedimiento puede incorporar una etapa de desinfección, pero debe estar específicamente diseñada dentro del ciclo.
¿Es lo mismo limpiar que desinfectar?
No. La limpieza busca eliminar suciedad, residuos y materia orgánica. La desinfección persigue reducir la carga microbiológica hasta los niveles definidos por el programa de higiene. Normalmente ambos procesos deben utilizarse de forma complementaria.
¿Dónde puede permanecer contaminación microbiológica en una bodega?
Además de los depósitos, deben vigilarse válvulas, juntas, tuberías, mangueras, bombas, filtros, intercambiadores, puntos de muestreo, desagües y otras zonas donde puedan quedar residuos o existir dificultades de limpieza.
¿Qué son los biofilms?
Son comunidades de microorganismos adheridas a una superficie y asociadas a una matriz que puede dificultar su eliminación. Su prevención requiere una correcta limpieza, buen diseño higiénico y control de las condiciones que favorecen su desarrollo.
¿Puede utilizarse ozono en los sistemas CIP de una bodega?
El ozono puede integrarse en determinados protocolos, especialmente mediante agua ozonizada utilizada en etapas de higienización de depósitos y circuitos. Su aplicación debe diseñarse teniendo en cuenta concentración, circulación, tiempo de contacto, calidad del agua, compatibilidad de materiales y objetivos microbiológicos.
¿El ozono sustituye a los productos de limpieza?
No de forma general. La eliminación de materia orgánica, tartratos, depósitos minerales y otros residuos puede requerir etapas específicas de limpieza. El ozono debe integrarse dentro del protocolo y no utilizarse para compensar una limpieza insuficiente.
¿El ozono puede ayudar a reducir el uso de productos químicos?
En determinadas instalaciones puede formar parte de estrategias destinadas a optimizar o reducir el uso de algunos productos empleados en la higienización. La modificación debe evaluarse y validarse en función del proceso real de cada bodega.
¿Cómo se sabe si un ciclo CIP ha funcionado correctamente?
Además de comprobar los parámetros del ciclo, pueden utilizarse inspecciones, controles de superficies, muestreos microbiológicos y otros métodos de verificación adecuados al nivel de riesgo y al programa de calidad de la instalación.
¿Qué debe hacerse si una contaminación reaparece después de limpiar?
Conviene investigar sistemáticamente el origen. Deben revisarse el diseño del circuito, puntos muertos, caudales, juntas, válvulas, condiciones reales del ciclo y la posible existencia de depósitos persistentes o biofilms antes de limitarse a aumentar la intensidad del tratamiento.
Conclusión: la higiene de una bodega debe entenderse como un sistema
La limpieza y desinfección de depósitos, tuberías y sistemas CIP constituye una parte fundamental del control microbiológico en una bodega.
Pero conseguir un buen nivel de higiene no depende únicamente del producto o tecnología utilizada. El resultado es consecuencia de la combinación entre diseño higiénico, eliminación de residuos, acción mecánica, tiempo, temperatura, procedimiento de desinfección, mantenimiento y verificación.
Este enfoque resulta especialmente importante cuando existen contaminaciones recurrentes. En estos casos, incrementar simplemente la intensidad de un tratamiento puede no solucionar un problema cuyo origen se encuentra en una zona muerta, una junta deteriorada, un biofilm o una circulación deficiente.
El ozono puede incorporarse a esta estrategia como una herramienta adicional de control microbiológico, especialmente mediante agua ozonizada en determinadas aplicaciones sobre depósitos y circuitos.
Su utilización debe diseñarse de acuerdo con las características reales de cada instalación y acompañarse de sistemas adecuados de generación, transferencia, monitorización y seguridad.
Si quieres conocer el conjunto de aplicaciones disponibles en el sector vitivinícola, puedes ampliar información en nuestra guía sobre ozono en bodegas.
¿Quieres estudiar la higienización de depósitos y circuitos de tu bodega?
Cada instalación presenta un diseño, volumen de producción, circuitos y necesidades microbiológicas diferentes. En O3Brett analizamos las características de la bodega para estudiar soluciones de ozono adaptadas a cada aplicación y su posible integración en los protocolos existentes de higiene.